ตรวจงานพิมพ์ให้แม่นขึ้น เร็วขึ้น และลดของเสีย: 3 เป้าหมายของ Print & Packaging QC
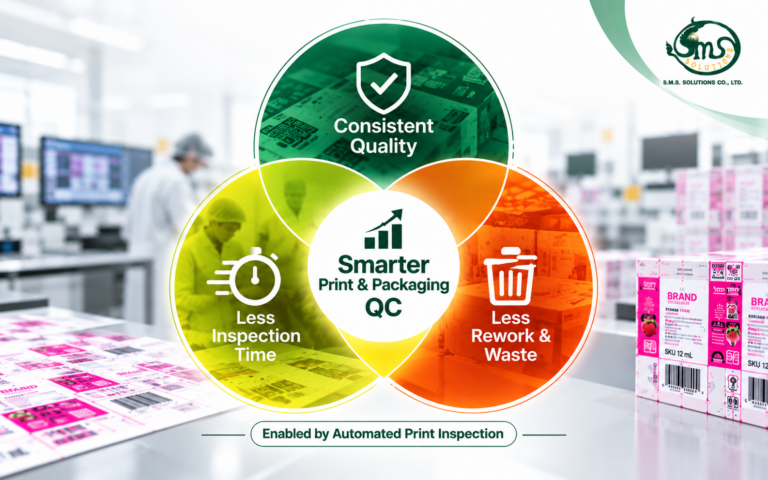
Table of Contents
ในงาน Print & Packaging QC มีโจทย์หนึ่งที่หลายโรงงานต้องเจอ ” ถ้าต้องการตรวจให้ละเอียดขึ้น ต้องใช้เวลามากขึ้นเสมอหรือไม่?”
เมื่อมี Packaging หลาย SKU หลาย Supplier และหลาย Revision ทีม QA/QC ต้องตรวจรายละเอียดจำนวนมาก ตั้งแต่ข้อความ ตัวเลข Graphic, Barcode, QR Code ไปจนถึงความแตกต่างเล็ก ๆ ของ Artwork
ถ้าใช้เวลาตรวจมากขึ้นทุกครั้ง Production ก็อาจต้องรอ แต่ถ้าเร่งตรวจเพื่อให้ทันงาน ความเสี่ยงที่บางจุดจะหลุดสายตาก็เพิ่มขึ้น
นี่ทำให้การพัฒนากระบวนการ Print & Packaging QC ไม่ควรมองเฉพาะว่า “ตรวจเจอ Defect หรือไม่”
แต่ควรมองผลลัพธ์พร้อมกัน 3 ด้าน
1. Consistent Quality: ตรวจได้สม่ำเสมอ
2. Less Inspection Time: ลดเวลาที่ใช้ในการตรวจ
3. Less Rework & Waste: ลดโอกาสที่ความผิดพลาดจะไหลไปสร้างต้นทุนในขั้นตอนถัดไป
คำถามสำคัญจึงไม่ใช่การเลือกว่าจะเอา Quality หรือ Speed
แต่คือ เราจะออกแบบกระบวนการตรวจอย่างไรให้ทั้ง Quality, Time และ Waste ดีขึ้นไปพร้อมกัน?
1. Consistent Quality — ผลการตรวจควรสม่ำเสมอ ไม่ว่าใครเป็นคนตรวจ
การตรวจด้วยสายตายังเป็นส่วนสำคัญของ Print & Packaging QC โดยเฉพาะจุดที่ต้องอาศัยประสบการณ์ การตีความ Acceptance Criteria หรือการตัดสินว่า Difference ที่พบสามารถยอมรับได้หรือไม่
แต่การให้คนค้นหาความแตกต่างทั้งหมดด้วยสายตามีข้อจำกัด
ผู้ตรวจแต่ละคนมีประสบการณ์ต่างกัน ความคุ้นเคยกับแต่ละ SKU ต่างกัน ปริมาณงานและความล้าในแต่ละช่วงเวลาก็ต่างกัน
และเมื่อ Artwork มีรายละเอียดมากขึ้น ความแตกต่างบางอย่างอาจเล็กจนมองข้ามได้ง่าย
ตัวอย่างเช่น
- ตัวเลขเปลี่ยนเพียงหนึ่งหลัก
- ข้อความบางบรรทัดหายไป
- Graphic หรือ Symbol ขนาดเล็กหาย
- Barcode หรือ QR Code อยู่ผิดตำแหน่ง
- ใช้ Artwork คนละ Revision
- รายละเอียดบางส่วนแตกต่างจาก Approved Master
ปัญหาจึงไม่ได้อยู่ที่ว่า QC “ตั้งใจตรวจหรือไม่” แต่อยู่ที่ว่า กระบวนการตรวจต้องพึ่งพาความสามารถของคนในการค้นหาความแตกต่างมากเกินไปหรือเปล่า
Consistent Quality ไม่ได้หมายถึงให้เครื่องตัดสินแทนคน
เป้าหมายไม่ใช่การเอาคนออกจากกระบวนการ แต่คือการแยกงานออกเป็นสองส่วนการค้นหาความแตกต่าง และ การตัดสินใจว่าความแตกต่างนั้น Accept หรือ Reject
งานส่วนแรกสามารถใช้ Technology ช่วยทำให้เป็นระบบและสม่ำเสมอขึ้นได้
ส่วนงานที่สองยังต้องอาศัย QA/QC ซึ่งเข้าใจ Product, Specification และ Quality Requirement ของงานนั้น
เมื่อแยกสองหน้าที่นี้ออกจากกัน คนไม่จำเป็นต้องใช้เวลาไล่ค้นหาทุก Difference ด้วยตัวเอง แต่สามารถใช้ความรู้ไปกับการ Review และตัดสินใจในจุดที่สำคัญกว่า
2. Less Inspection Time — ตรวจละเอียดขึ้น ไม่ควรหมายถึงเพิ่มเวลาตรวจไปเรื่อย ๆ
สมมติว่าโรงงานมี Packaging เพียงไม่กี่ SKU การใช้คนเปิด Approved PDF แล้วไล่เทียบกับ Print Sample ทีละจุดอาจยังจัดการได้
แต่สถานการณ์จะเปลี่ยนเมื่อมี หลาย SKU × หลาย Supplier × หลาย Revision × หลาย Lot ปริมาณสิ่งที่ QA/QC ต้องตรวจเพิ่มขึ้นอย่างรวดเร็ว ขณะที่จำนวนคนและเวลาที่มีไม่ได้เพิ่มขึ้นตามไปด้วย
ทางเลือกที่เกิดขึ้นในหน้างานจึงมักเหลือไม่กี่แบบ เช่น เพิ่มคน เพิ่มเวลาตรวจ ลด Sampling หรือพยายามตรวจให้เร็วขึ้น แต่แต่ละทางเลือกก็มีข้อแลกเปลี่ยนของตัวเอง
เวลาของ QA/QC ควรถูกใช้กับอะไร?
ลองแยกเวลาที่ใช้ในการ Inspection ออกเป็นสองส่วน
Searching Time: เวลาที่ใช้ไล่มองหาว่าตรงไหนต่าง
กับ
Decision Time: เวลาที่ใช้พิจารณาว่าความแตกต่างนั้นมีผลต่อ Quality หรือไม่
สองอย่างนี้ไม่เหมือนกัน การตัดสินใจต้องใช้ความรู้ของ QA/QC แต่การไล่เปรียบเทียบ Artwork ทีละตำแหน่งเป็นงานที่เกิดซ้ำและใช้เวลามาก
ดังนั้นการเพิ่ม Productivity ของ QC ไม่จำเป็นต้องหมายถึง “ให้คนตรวจเร็วขึ้น” แต่อาจหมายถึง “ลดเวลาที่คนต้องใช้กับงานค้นหาความแตกต่าง แล้วเอาเวลาไปใช้กับการตัดสินใจ”
นี่เป็นความแตกต่างสำคัญระหว่างการเร่ง Inspection กับการปรับปรุง Inspection Process
3. Less Rework & Waste — ต้นทุนของ Defect ขึ้นอยู่กับว่าเราพบมันเมื่อไร
ลองสมมติว่า Packaging หนึ่ง Lot มีข้อความผิดจาก Approved Artwork
ถ้าพบตอน Incoming Inspection ผลกระทบอาจอยู่ในขอบเขตของ Packaging Lot นั้น
ทีมสามารถ Hold งาน ตรวจสอบ Supplier และตัดสินใจว่าจะจัดการอย่างไรต่อ
แต่ถ้า Packaging เดียวกันถูก Release เข้า Production แล้วจึงพบปัญหา ขอบเขตของสิ่งที่ต้องจัดการอาจขยายขึ้น
จาก Packaging ไปเป็น Packaging + Production + Finished Product และอาจนำไปสู่
- การหยุด Production
- การคัดแยก
- Rework
- Packaging Waste
- Finished Product Waste
- Production Delay
- Investigation
- Customer Complaint
ดังนั้นต้นทุนของ Defect ไม่ได้ขึ้นอยู่เพียงว่า “ผิดอะไร” แต่ขึ้นอยู่ด้วยว่า “เราพบความผิดพลาดนั้นในขั้นตอนไหน
ตรวจให้เร็ว ไม่เท่ากับตรวจพบเร็ว
สองเรื่องนี้ควรแยกออกจากกัน
- ตรวจให้เร็ว หมายถึงใช้เวลาทำ Inspection น้อยลง
- ตรวจพบเร็ว หมายถึงพบปัญหาก่อนที่งานจะไหลไปยัง Process ที่มีต้นทุนสูงกว่า
กระบวนการ QC ที่ดีควรทำได้ทั้งสองอย่าง ลดเวลาที่ใช้ในการตรวจ แต่ยังเพิ่มโอกาสที่จะพบความผิดปกติก่อน Release
Quality, Time และ Waste ไม่ควรถูกแก้แยกจากกัน
ถ้ามองแต่ละเป้าหมายแยกกัน วิธีแก้อาจดูง่าย
- ต้องการ Quality มากขึ้น → เพิ่มการตรวจ
- ต้องการตรวจเร็วขึ้น → ลดรายละเอียดหรือเพิ่มคน
- ต้องการลด Waste → เพิ่ม Control Point
แต่เมื่อใช้วิธีเหล่านี้แยกจากกัน อาจเกิดผลกระทบกับอีกด้านหนึ่ง
- เพิ่ม Inspection มากเกินไป อาจทำให้ Lead Time เพิ่ม
- เร่ง Inspection มากเกินไป อาจเพิ่มโอกาสที่ Difference จะหลุด
- เพิ่มคนโดย Process เดิม อาจเพิ่ม Capacity แต่ไม่ได้ทำให้วิธีตรวจสม่ำเสมอขึ้น
ดังนั้นโจทย์จริงของ Print & Packaging QC คือหาจุดที่สามผลลัพธ์นี้มาบรรจบกัน
- Consistent Quality: ผลการตรวจมีความสม่ำเสมอ และลดการพึ่งพาการค้นหาความแตกต่างด้วยสายตาเพียงอย่างเดียว
- Less Inspection Time: ลดเวลาที่ QA/QC ต้องใช้กับงานเปรียบเทียบซ้ำ ๆ
- Less Rework & Waste: พบความผิดปกติก่อนที่จะไหลเข้าสู่ Process ที่ทำให้ต้นทุนของปัญหาสูงขึ้น
เมื่อมองสามเรื่องพร้อมกัน เราจะเริ่มเห็นว่าโจทย์ไม่ใช่แค่การ “เพิ่ม Inspection” แต่เป็นการทำให้ Inspection Process มีประสิทธิภาพมากขึ้น
Automated Print Inspection เข้ามาช่วยตรงไหน?
หนึ่งในแนวทางที่ใช้ลดงาน Manual Comparison คือ Automated Print Inspection
หลักการคือใช้ระบบช่วยเปรียบเทียบ Printed Sample กับ Reference ที่กำหนด เช่น Approved PDF หรือ Master Artwork
แทนที่ผู้ตรวจจะต้องค้นหาความแตกต่างทุกตำแหน่งด้วยสายตา ระบบช่วยตรวจหา Difference และแสดงบริเวณที่ควร Review Workflow โดยทั่วไปจึงเปลี่ยนจาก
คนค้นหา Difference → คนพิจารณา Difference
เป็น
ระบบค้นหา Difference → QA/QC Review → Accept / Reject
จุดสำคัญคือ Automated Inspection ไม่ได้หมายความว่าเครื่องเป็นผู้ตัดสิน Quality แทน QA/QC
ผู้ตรวจยังคงต้องพิจารณาว่า Difference ที่พบมีผลต่อ Quality Requirement ของงานนั้นหรือไม่
Technology เข้ามาช่วยในส่วนที่เป็นงานค้นหาและเปรียบเทียบ เพื่อให้คนสามารถใช้เวลาและความรู้กับการตัดสินใจได้มากขึ้น
EyeC Proofiler ทำงานใน Process นี้อย่างไร?
EyeC Proofiler เป็นระบบ Offline Print Inspection สำหรับเปรียบเทียบ Print Sample กับ Approved PDF หรือ Master Artwork
Workflow หลักสามารถมองได้เป็น 5 ขั้นตอน
1. Approved PDF
เลือก Approved PDF หรือ Master Artwork ที่ถูกต้องเป็น Reference
2. Scan Print Sample
นำชิ้นงานจริงเข้าสู่ระบบผ่าน Scanner
3. Compare
ระบบเปรียบเทียบ Print Sample กับ Reference ตาม Inspection Parameters ที่กำหนด
4. QA/QC Review
Difference ที่พบถูกแสดงให้ผู้ตรวจพิจารณา
QA/QC ยังคงเป็นผู้ตัดสินใจว่าแต่ละจุด Accept หรือ Reject ตาม Quality Requirement ของงานนั้น
5. Inspection Record
ผลการตรวจสามารถบันทึกเป็น Inspection Record หรือ Report สำหรับใช้อ้างอิงและตรวจสอบย้อนหลัง
จุดที่ควรประเมินจึงไม่ใช่เพียงว่า EyeC ตรวจหา Difference ได้หรือไม่
แต่คือเมื่อเอาไปวางใน Process จริงแล้ว ระบบช่วยให้เกิดผลลัพธ์สามด้านนี้ได้หรือไม่?
- Quality สม่ำเสมอขึ้นหรือไม่?
- เวลาที่ใช้ในการ Inspection ลดลงหรือไม่?
- ช่วยลดโอกาสที่งานผิดจะไหลเข้าสู่ Production หรือไม่?
สนใตรายละเอียดเพิ่มเติม ของหลักการทำงานของ EyeC Proofiler ตั้งแต่ Approved PDF → Scan Print Sample → Compare → QA/QC Review → Inspection Record ได้ที่ลิ้งด้านล่าง
FAQ
- Automated Print Inspection คืออะไร?
ตอบ Automated Print Inspection คือการใช้ระบบช่วยเปรียบเทียบชิ้นงานพิมพ์กับ Reference เช่น Approved PDF หรือ Master Artwork เพื่อค้นหาความแตกต่างและแสดงจุดที่ควรให้ QA/QC ตรวจสอบต่อ - Automated Print Inspection แทน QA/QC ได้หรือไม่?
ตอบ ไม่ใช่เป้าหมายหลักของระบบ QA/QC ยังคงมีบทบาทในการ Review Difference และตัดสิน Accept หรือ Reject ตาม Specification, Quality Requirement และเกณฑ์ขององค์กร - Automated Print Inspection ช่วยลดเวลาตรวจได้อย่างไร?
ตอบ ระบบช่วยลดงาน Manual Comparison โดยค้นหา Difference ระหว่าง Print Sample กับ Reference ให้ผู้ตรวจ Review แทนการไล่ค้นหาความแตกต่างทุกตำแหน่งด้วยสายตา - ทำไมการตรวจพบ Defect เร็วจึงช่วยลด Waste?
ตอบ เพราะหากพบความผิดปกติก่อน Packaging ถูก Release เข้า Production ขอบเขตของงานที่ต้อง Hold, Rework หรือทิ้งอาจเล็กกว่าการพบปัญหาหลัง Packaging ถูกนำไปใช้กับสินค้าแล้ว - โรงงานควรเริ่ม Automated Print Inspection จากตรงไหน?
ตอบ เริ่มจากวัด Process ปัจจุบันก่อน เช่น จำนวน SKU, Inspection Time, Defect Type, จุดที่มักพบปัญหา และ Rework/Waste จาก Packaging Error แล้วจึงประเมินว่า Automation สามารถปรับปรุงจุดใดได้อย่างมีนัยสำคัญอย่างมีนัยสำคัญ
SMS Solutions Co., Ltd. – ผู้แทนจำหน่าย EyeC Print Inspection System อย่างเป็นทางการในประเทศไทย
Tel: 089-392-3944 | Email: supanat.sms@gmail.com | Website: www.smssolutionsth.com